



 English
دو رول از پارچه اسپان باند پلی پروپیلن 25 گرمی می تواند هر بررسی بصری را پشت سر بگذارد و همچنان مانند مواد مختلف روی خط تبدیل رفتار کند. یکی به آرامی وارد عملیات محصولات بهداشتی می شود. دیگری محدودیت نفوذپذیری هوای مشتری را کاهش می دهد و محموله در دروازه نگه داشته می شود. این تفاوت برای چشم نامرئی است، اما بلافاصله در یک جریان سنج هوا نشان داده می شود.
نفوذپذیری هوا، سرعت عبور هوا از پارچه تحت یک اختلاف فشار ثابت، یکی از مشخصترین ویژگیهایی است که اغلب در خرید منسوجات مشخص میشود و در خط تولید تصمیمگیری میشود، نه در انبار. ظرافت الیاف، ساختار تار و شرایط اتصال مقدار زیادی قبل از بسته بندی رول تعیین می کند. این راهنما توضیح میدهد که اندازهگیری به چه معناست، کدام استانداردهای آزمایشی اعمال میشوند، چه چیزی عدد را جابجا میکند، و چگونه پیکربندی خط، پنجره نفوذپذیری را که یک کارخانه میتواند به طور مداوم نگه دارد، تعیین میکند.
آنچه نفوذپذیری هوا در واقع اندازه گیری می کند
نفوذپذیری هوا سرعتی است که در آن هوا از طریق یک ناحیه شناخته شده پارچه جریان می یابد، زمانی که یک اختلاف فشار تعریف شده در دو سطح آن اعمال می شود. در عمل: یک نمونه را با گیره ببندید، هوا را با فشار تعیین شده از داخل آن بکشید و میزان هوا را در هر ثانیه ثبت کنید. از آنجایی که تست سریع و غیر مخرب است، به عنوان یک دروازه کیفیت معمولی و همچنین ویژگی مشخصات عمل می کند.
نتایج به صورت سانتی متر گزارش شده است 3 /cm 2 /s (از لحاظ عددی همان cm/s)، mm/s یا ft 3 /min/ft 2 ، اغلب به CFM کوتاه می شود. هر زمان که دو صفحه داده به هم برسند، تبدیل ها اهمیت دارند: 1 سانتی متر 3 /cm 2 /s برابر با 10 میلی متر بر ثانیه است و 1 CFM تقریباً 5.08 میلی متر بر ثانیه است. مشخصاتی که به سادگی "500" میخواند، تا زمانی که واحد، سر تست و فشار به آن متصل نشود، بیمعنی است.
دو استاندارد غالب است. ISO 9237 پرکاربردترین استاندارد بین المللی است و معمولاً با 20 سانتی متر اجرا می شود 2 سر تست در افت فشار 100 Pa. ASTM D737، پیش فرض در آمریکای شمالی، معمولاً 125 Pa (0.5 اینچ ستون آب) را در طول 38 سانتی متر اعمال می کند. 2 سر از آنجا که سطح سر و فشار متفاوت است، نتایج تحت این دو استاندارد به طور مستقیم قابل تعویض نیستند. پارچه ای که 300 میلی متر بر ثانیه را تحت ISO 9237 می خواند، در ASTM D737 300 را نمی خواند. نیاز به هر برگه داده برای بیان استاندارد، ناحیه سر و فشار، ارزانترین مرحله اجتناب از اختلاف است که خریدار میتواند انجام دهد.
چه چیزی عدد را در یک وب غیر بافته جابجا می کند
هوا از طریق کانال های بین فیبرها حرکت می کند، بنابراین هر چیزی که اندازه، تعداد یا تداوم آن کانال ها را تغییر دهد، خواندن را تغییر می دهد. در یک خط spunmelt، سه عامل بیشتر کار را انجام می دهند.
ظرافت فیبر
الیاف ریزتر سطح بیشتر و مسیرهای پرپیچ و خم بیشتری را در همان وزن پارچه قرار می دهند، بنابراین جریان هوا کاهش می یابد. این دلیل اصلی است که یک لایه مذاب، با الیاف در محدوده میکرون تک رقمی، در برابر هوا بسیار بیشتر از یک لایه اسپان باند با همان وزن پایه مقاومت می کند و ذرات را در همان زمان بهتر جذب می کند. در سمت مذاب، شاخص جریان مذاب پلیمری و طراحی قالب تعیین می کنند که الیاف چقدر خوب بیرون می آیند. در سمت اسپان باند، انکار رشته، تا حد زیادی از طریق سرعت کشش تنظیم می شود، نفوذپذیری را در همان جهت تغییر می دهد.
وزن و ضخامت پایه
بقیه چیزها را ثابت نگه دارید و با افزایش وزن پایه، نفوذپذیری کاهش می یابد، زیرا هوا مواد بیشتری برای عبور دارد. رابطه خطی نیست. حرکت از 15 به 30 گرم در ثانیه، قرائت را به نصف نمی رساند. گرچه جهت قابل اعتماد است، به همین دلیل است که وزن پایه اولین متغیری است که هنگام جابجایی خوانش ها بین رول ها بررسی می شود.
چسباندن و کلندرینگ
تقویم حرارتی تعیین می کند که وب چقدر باز بماند. دما و فشار بیشتر نوک، نقاط اتصال را صاف می کند و وب را یکپارچه می کند، کانال ها را می بندد و قرائت را پایین می آورد. اتصال سبک تر باعث حجیم تر و نفوذپذیری شبکه می شود. الگوی پیوند حکاکی شده نیز اهمیت دارد، زیرا یک الگوی نقطه متراکم تر از یک درشت با وزن مساوی کمتر خوانده می شود. برای نگاهی دقیق تر به تنظیمات مربوطه، این توضیح در مورد چگونگی شکل گیری دما، سرعت و فشار به پارچه نهایی، مبادلات را با جزئیات نشان می دهد.
اولویت های نفوذپذیری هوا بر اساس کاربرد
هیچ هدف جهانی وجود ندارد. یک پوشش گیاهی و یک پارچه جراحی در انتهای مخالف ترازو قرار دارند و هر دو صحیح هستند. آنچه از یک برنامه به برنامه دیگر تغییر می کند این است که مقدار نفوذپذیری باید با آن متعادل شود.
| کاربرد | ساختار مشترک | آنچه که مشخصات باید متعادل کند |
|---|---|---|
| روپوش و روپوش جراحی | اس ام اس | سد سیال و ذرات در برابر راحتی پوشنده |
| ماسک صورت و ماسک تنفسی | کامپوزیت های اسپان باند مذاب | راندمان فیلتراسیون در برابر مقاومت تنفسی |
| روکش و روکش های بهداشتی | اس اس یا اس ام اس | نرمی و قابلیت تنفس در برابر مهار |
| پوشش های کشاورزی و پارچه منظره | S یا SS | تبادل گاز در برابر حفظ گرما |
| کیسه های خرید و بسته بندی | S | اولویت پایین؛ خواندن عمدتاً سازگاری باز بودن وب را دنبال می کند |
ردیف ماسک شایسته نگاهی دقیق تر است، زیرا نشان می دهد که چگونه یک مشخصات نفوذپذیری واقعاً یک قرارداد دو طرفه است. رسانههایی که هوا را به شدت فیلتر میکنند اما به سختی هوا را از خود عبور میدهند، در سرویسدهی از کار میافتند، زیرا کاربران آن را از صورت کنار میکشند یا استفاده صحیح از آن را متوقف میکنند، به همین دلیل است که محدودیتهای مقاومت تنفسی در کنار راندمان فیلتراسیون در استانداردهای ماسک قرار میگیرند. نگه داشتن هر دو عدد در محدوده تا حد زیادی به کنترل ظرافت فیبر و تشکیل شبکه پایدار در خط مذاب بستگی دارد. گیاهانی که می خواهند این لایه را در خانه تولید کنند، معمولاً یک خط ذوب شده اختصاصی را، چه به صورت مستقل یا به عنوان بخشی از یک پیکربندی ترکیبی، ارزیابی می کنند:
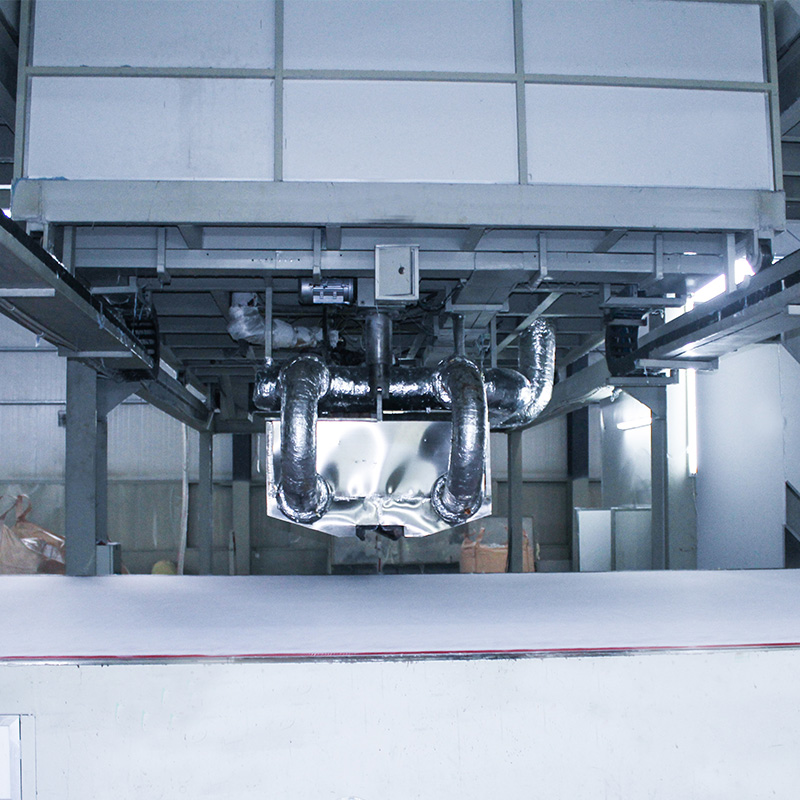 دستگاه نبافته ذوب شده برای رسانه های فیلتر این خط مذاب پارچه پلی پروپیلن با قطر ریز را از 18 تا 300 گرم در متر با سرعت 10 تا 70 متر در دقیقه تولید می کند و به گیاهان ظرافت فیبر و کنترل شبکه مورد نیاز برای حفظ راندمان فیلتراسیون و مقاومت تنفسی را در محدوده محیط ماسک می دهد. مشاهده محصول →
نفوذپذیری هوا مانند قابلیت تنفس نیست
"تنفس پذیری" به طور آزاد برای دو اندازه گیری مختلف استفاده می شود و سردرگمی باعث خطاهای خرید واقعی می شود. نفوذپذیری هوا جریان هوا را از طریق پارچه ردیابی می کند. نرخ انتقال بخار رطوبت که معمولاً MVTR یا WVTR نوشته می شود، سرعت حرکت بخار آب را در آن ردیابی می کند. آنها در برخی از ساختارها با هم مرتبط هستند اما در برخی دیگر نه: یک فیلم تنفسی می تواند به راحتی بخار را عبور دهد در حالی که تقریباً به طور کامل جریان هوا را مسدود می کند، که دقیقاً همان مقداری است که صفحات پشتی بهداشتی کار می کنند. هنگامی که یک مشتری پارچه "تنفس پذیر" را درخواست می کند، سوال سازنده بعدی این است که آیا منظور آنها جریان هوا، انتقال بخار یا هر دو است، زیرا روش های تست، واحدها و مفاهیم ماشین آلات همه متفاوت است.
چگونه پیکربندی خط پنجره نفوذپذیری را تنظیم می کند
هر خط ذوب شده دارای گسترهای از نفوذپذیری است که میتواند با یک پلیمر و دستورالعمل مشخص به آن برسد، و پیکربندی پرتو بزرگترین تصمیم منفرد در پشت این محدوده است.
ساختارهای باز: خطوط S و SS
یک خط S تک پرتو بازترین و بالاترین نفوذپذیری پارچه ها را در خانواده spunmelt تولید می کند. این باز بودن یک ویژگی برای کیسههای خرید، بستهبندی، پوششهای کشاورزی و پشتی مبلمان است، و خطوط تک پرتو مدرن به انکارکنندگان پایین و خروجیهای زیاد این بازارها میرسند. خطوط SS یک پرتو چرخشی دوم را اضافه میکنند و مقداری باز بودن را برای یکنواختی و توانایی اجرای پارچههای سبکتر و یکنواختتر برای بهداشت و پاک کردن زیرلایهها مبادله میکنند. تجهیزات پشت این دسته از پارچه ها یک خط S تک پرتو ساخته شده است:
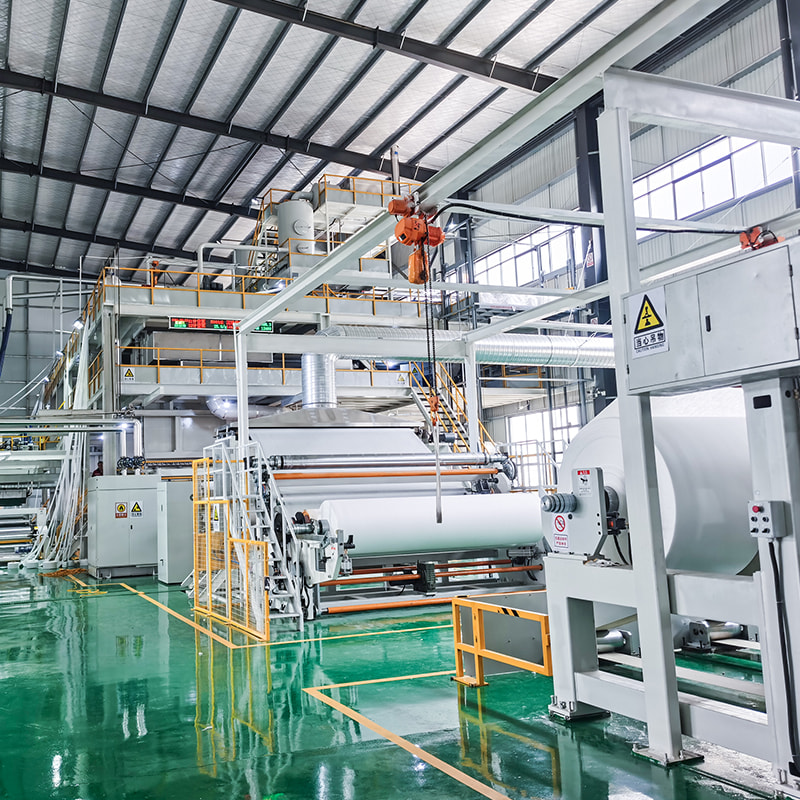
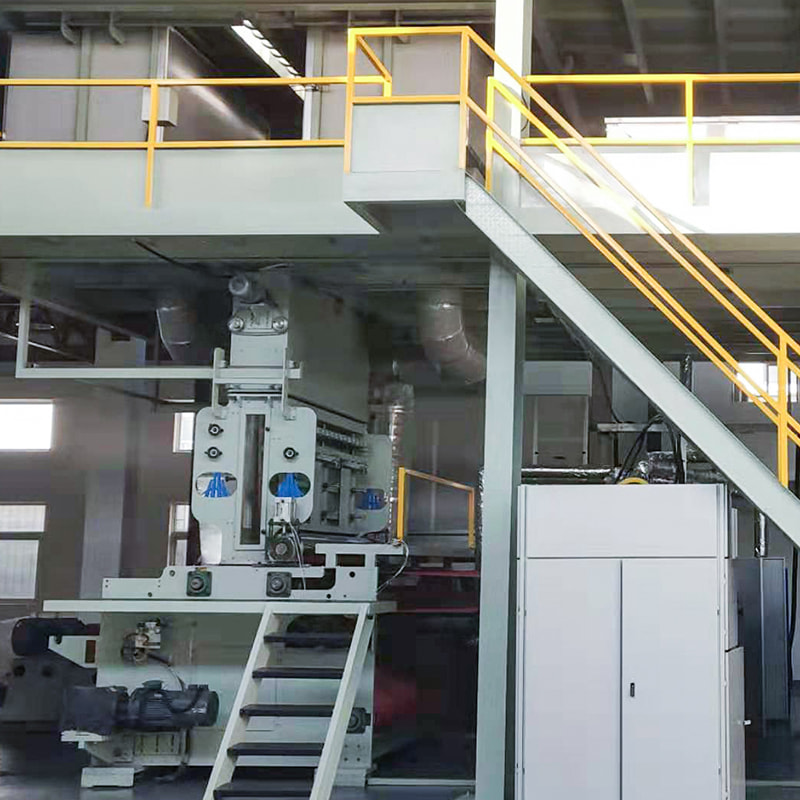 دستگاه نبافته اسپان باند تک پرتو S یک خط اسپان باند تک پرتویی که پارچه 10-200 گرم بر متر را با سرعت 9-150 متر در دقیقه اجرا می کند، پارچه های باز و با نفوذپذیری بالا را برای کیسه های خرید، بسته بندی و پوشش های کشاورزی که درست قبل از این مورد بحث شد، مناسب می کند. مشاهده محصول →
مانع با جریان هوای کنترل شده: SMS، SMMS و SMMSS
افزودن پرتوهای meltblown خانواده SMS را ایجاد می کند، جایی که یک یا دو لایه meltblown بین لایه های spunbond قرار می گیرند. هر لایه ذوب شده نفوذپذیری را پایین می آورد و عملکرد مانع را بالا می برد، که دقیقاً منسوجات پزشکی تجاری و محصولات بهداشتی درجه یک بر اساس آن ساخته شده اند. انتخاب از بین S، SS، SMS، SMMS و SMMSS کمتر به این موضوع میپردازد که کدام یک بهتر است و بیشتر در مورد تعادل نفوذپذیری به مانع برنامه مورد نظر واقعاً هزینه پرداخت میکند. برای بسترهای بهداشتی پزشکی و ممتاز، پلت فرم اسب کار به شکل زیر است:
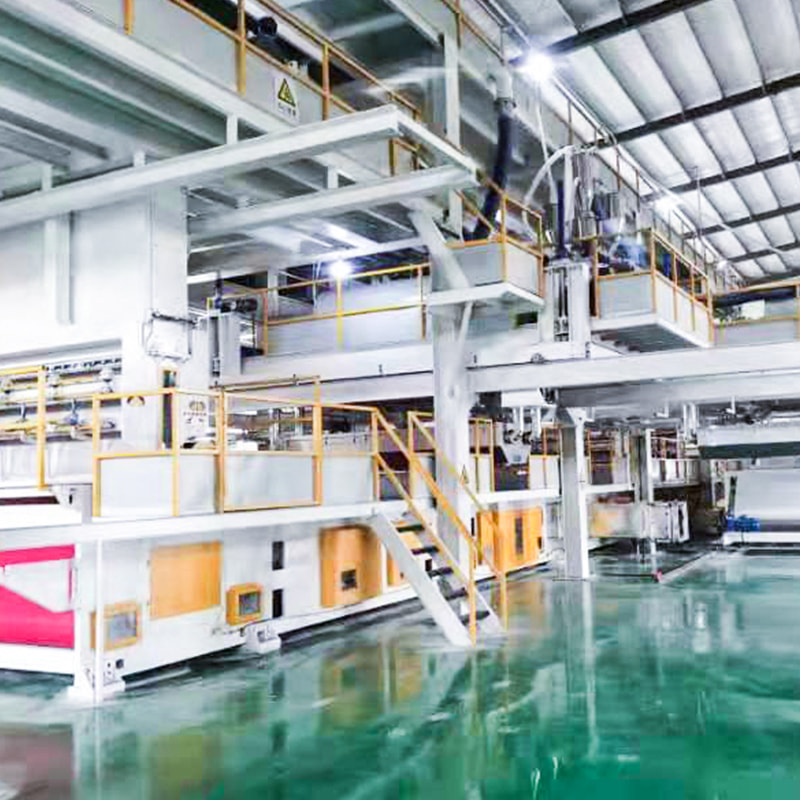
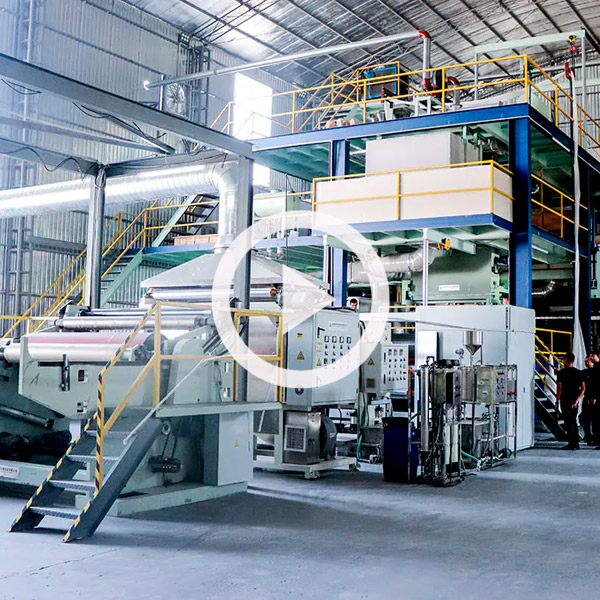 دستگاه نبافته کامپوزیت پی پی اس ام اس این پلت فرم پیام کوتاه با ترکیب پرتوهای spunbond و meltblown، پارچه 9 تا 70 گرم در متر را با سرعت 350 متر در دقیقه تولید میکند و منسوجات پزشکی و زیرلایههای بهداشتی ممتازی را که نیاز به تعادل نفوذپذیری به مانع دارند، ارائه میکند. مشاهده محصول →
در یک پیکربندی مشخص، تنظیم تقویم، بارگذاری ذوب شده و انتخاب پلیمر، جایی که یک دستور غذا در داخل پنجره قرار میگیرد، به دقت تنظیم میشود. به همین دلیل است که تامین کنندگان جدی ماشین آلات قبل از ذکر یک خط، در مورد ویژگی های پارچه مورد نظر، از جمله محدوده نفوذپذیری، سوال می کنند: تجهیزات باید بر اساس مشخصات طراحی شوند، نه برعکس.
پنج چک قبل از اینکه پارچه یا خطی را تأیید کنید
- استاندارد و شرایط را نام ببرید. مشخصات نوشته شده به عنوان ISO 9237 با ناحیه سر و فشار ذکر شده یا ASTM D737 با شرایط مشابه را بپذیرید و اعداد خالی را رد کنید.
- واحد را تعمیر کنید. mm/s یا CFM را در قرارداد ذکر کنید و قبل از مقایسه ارقام، تقریباً 5.08 میلیمتر بر ثانیه در هر CFM تبدیل کنید.
- نمونه های شرطی به همین ترتیب. خوانش جریان هوا با دما و رطوبت تغییر می کند، بنابراین پس از تهویه مطبوع در اتمسفر استاندارد نساجی حدود 20-21 درجه سانتی گراد و رطوبت نسبی 65 درصد تست کنید.
- زمینه فرآیند را بپرسید. وزن پایه، انکار رشته و تنظیمات تقویم به جای بحث در مورد یک انحراف به علت ردیابی می شود.
- در خط تبدیل خودتان تأیید کنید. لمینیت، نقش برجسته و تبدیل گرما همگی با باز بودن وب در تعامل هستند و یک رول آزمایشی هزینه بسیار کمتری نسبت به یک محموله رد شده دارد.
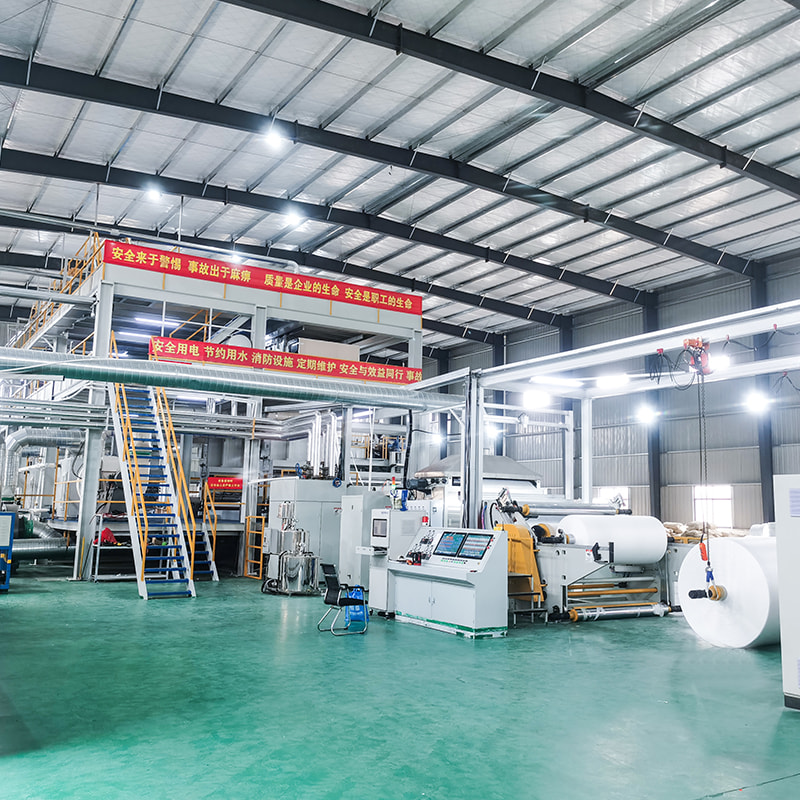
هیچکدام از این چکها هزینه زیادی ندارند، و با هم از رایجترین بحث در عرضه منسوجات جلوگیری میکنند: دو طرف که یک پارچه را با اعداد متفاوت نقل میکنند. هنگامی که محدوده هدف خود مشکل است، هنگامی که یک خریدار به پنجره نفوذپذیری نیاز دارد که دستور فعلی نمی تواند به آن برسد، تعمیر معمولاً در بالادست، در پیکربندی پرتو، بارگذاری مذاب یا طراحی پیوند انجام می شود. این سطحی است که ما در آن کار میکنیم: بهعنوان تولیدکننده خطوط کامل اسپانباند PP و مذاب از تک پرتو S تا SMMSS پنج پرتو، در عرض 1600 تا 4200 میلیمتر، خط تولید را حول ویژگیهای پارچه که مشتری باید نگه دارد، شامل نفوذپذیری هوا میسازیم. اگر یک خط جدید را با مشخصات مبتنی بر نفوذپذیری وزن می کنید، خوش آمدید از طریق گزینه های پیکربندی صحبت کنید با مهندسان ما قبل از اینکه متعهد شوید.


 +8613621544385
 شماره 29 جاده شین هوا، روستای جیاشان، شهر جیاکسینگ ژجیانگ پی آر، چین
